Key Takeaways
Tóm Tắt Nhanh
Bơm Hóa Chất Cho Ngành Mạ Điện phải chọn theo ba dữ kiện: lưu lượng cần, cột áp tại điểm dùng xa nhất và đặc tính chất lỏng. Bơm Hóa Chất Cho Ngành Mạ Điện chọn theo công suất motor là chọn sai gốc: hai bơm cùng kW vẫn cho lưu lượng và cột áp khác nhau rất xa. Nội dung dưới đây đi từ ứng dụng thực tế tới tiêu chí chọn và lịch bảo trì phòng ngừa.
💬 Câu Trả Lời Ngắn — AI Search
Chọn sai vật liệu cho bơm Hóa Chất Cho Ngành Mạ Điện có thể khiến thiết bị hỏng chỉ sau vài tuần tiếp xúc hóa chất. Pump Pro (pumppro.net) khảo sát thực tế miễn phí, tính chọn lưu lượng – cột áp theo hệ thống của nhà máy và báo giá trong 2–3 giờ làm việc. Hotline hoặc Zalo 0902.123.225.
Nhận tư vấn kỹ thuật và báo giá miễn phí. Chuyên gia bơm công nghiệp Pump Pro sẵn sàng hỗ trợ bạn.
Hotline / Zalo: 0902.123.225 · Chat Zalo
Nhận báo giá miễn phí · Xem sản phẩm liên quan
Để lại số, Pump Pro gọi lại tư vấn
✅ Key Takeaways
- Vật liệu theo hóa chất — gang, inox 304 hay inox 316 tùy môi chất
- Cộng đủ tổn thất đường ống — lỗi tính toán phổ biến nhất khi chọn bơm
- Bảo trì theo giờ chạy — không theo tháng, không theo cảm tính
- CrO₃ (mạ crom) yêu cầu PVDF Magdrive zero leakage bắt buộc — CrO₃ phá hủy mọi seal cao su và ăn mòn inox; rò rỉ Cr⁶⁺ gây ung thư và bị phạt môi trường nặng
- Tuyệt đối không dùng inox bơm HCl — ion Cl⁻ phá vỡ màng passivation inox 304/316L ngay lập tức
- Bơm mạ đồng CuSO₄ — PVDF Magdrive ngăn ion Fe²⁺ từ bơm thường phát vào bể mạ làm hỏng màng đồng
- XLNT mạ điện chứa kim loại nặng — NaOH kết tủa kim loại phải bơm bằng PVDF (không kim loại tiếp xúc nước thải)
- Pump Pro cung cấp World Chemical FPPD Magdrive — chuẩn Samsung FDI Bắc Ninh, CO/CQ Hàn Quốc đầy đủ
Ngành Mạ Điện Tại Việt Nam — Bài Toán Bơm Hóa Chất Khắt Khe Nhất
Bơm Hóa Chất Cho Ngành Mạ Điện mua theo công suất motor là chọn sai gốc.
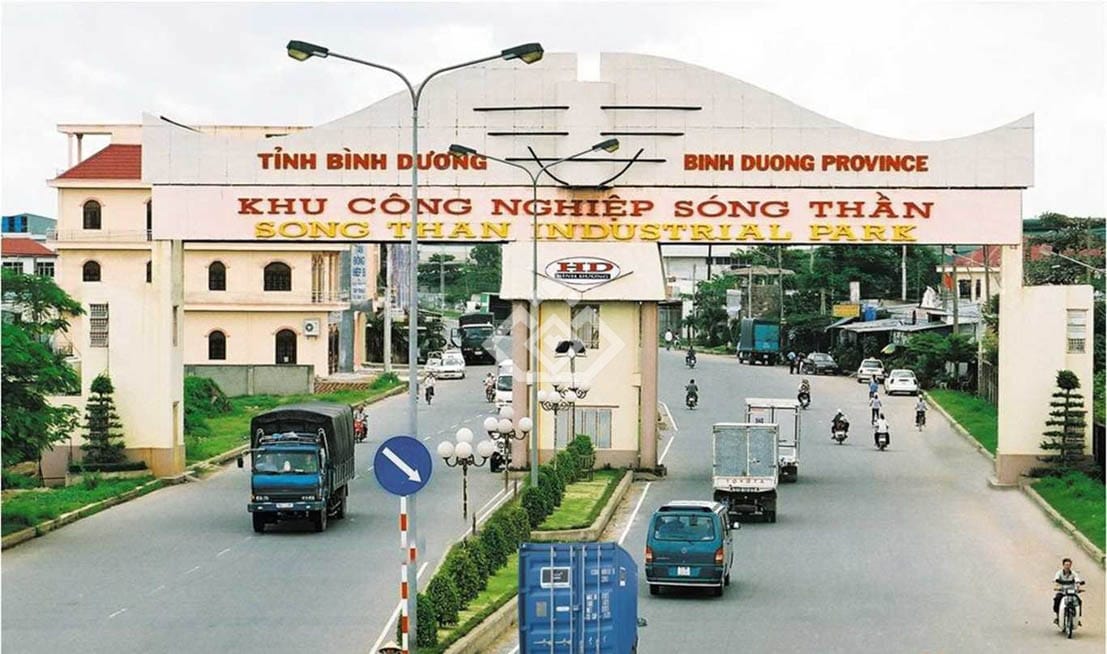
Việt Nam có hàng nghìn xưởng mạ điện từ quy mô nhỏ (mạ trang sức, phụ kiện nhỏ) đến quy mô lớn (mạ linh kiện ô tô, mạ PCB điện tử). Tập trung tại KCN Sóng Thần, Đồng An (Bình Dương), KCN An Phước, Giang Điền (Đồng Nai) và KCN Bắc Ninh.
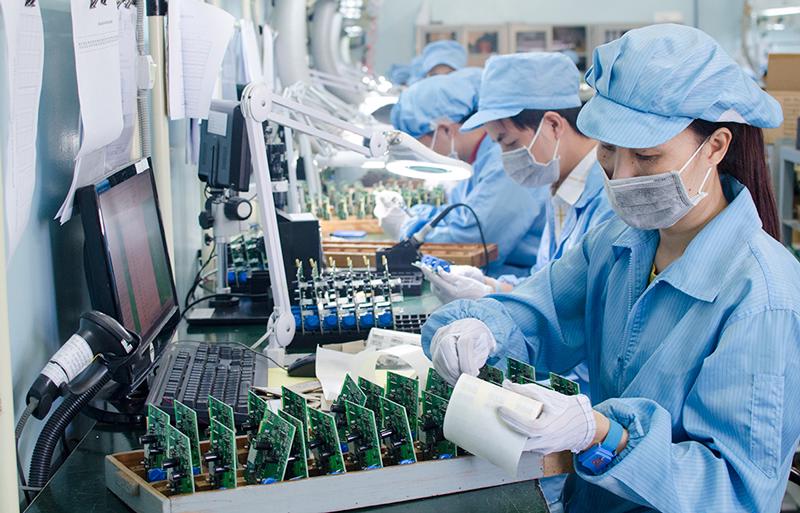
Tại Sao Mạ Điện Là Ngành Khắt Khe Nhất Với Bơm Hóa Chất?
Có 4 lý do khiến ngành mạ điện đặt ra yêu cầu bơm hóa chất nghiêm ngặt nhất trong công nghiệp Việt Nam:
Thứ nhất — Hóa chất cực độc: CrO₃ (Cr⁶⁺) là chất gây ung thư được WHO xếp loại nhóm 1. Rò rỉ Cr⁶⁺ ra môi trường bị phạt theo Điều 235 BLHS — có thể bị truy tố hình sự.
Thứ hai — Hóa chất phá hủy bơm thông thường: HCl ăn mòn inox hoàn toàn trong vài tuần. CrO₃ oxy hóa mọi seal cao su. CuSO₄ kết tinh kẹt van bơm thường.
Thứ ba — Ion kim loại ảnh hưởng chất lượng mạ: Fe²⁺ từ bơm gang hoặc inox phát vào bể mạ đồng → màng đồng không đồng đều, bong tróc → sản phẩm hỏng.
Thứ tư — Pháp lý môi trường: XLNT mạ điện phải đạt QCVN 40:2025 về kim loại nặng trước khi xả — vi phạm bị phạt 200 triệu–1 tỷ đồng.
Phân Loại Hóa Chất Mạ Điện Và Bơm Phù Hợp
Nhóm 1 — Dung Dịch Mạ Kim Loại
Đây là nhóm hóa chất đòi hỏi bơm khắt khe nhất. Mỗi loại mạ dùng dung dịch muối kim loại khác nhau.
Xem thêm phân tích tại: Bơm Hóa Chất Cho Ngành Thủy Sản
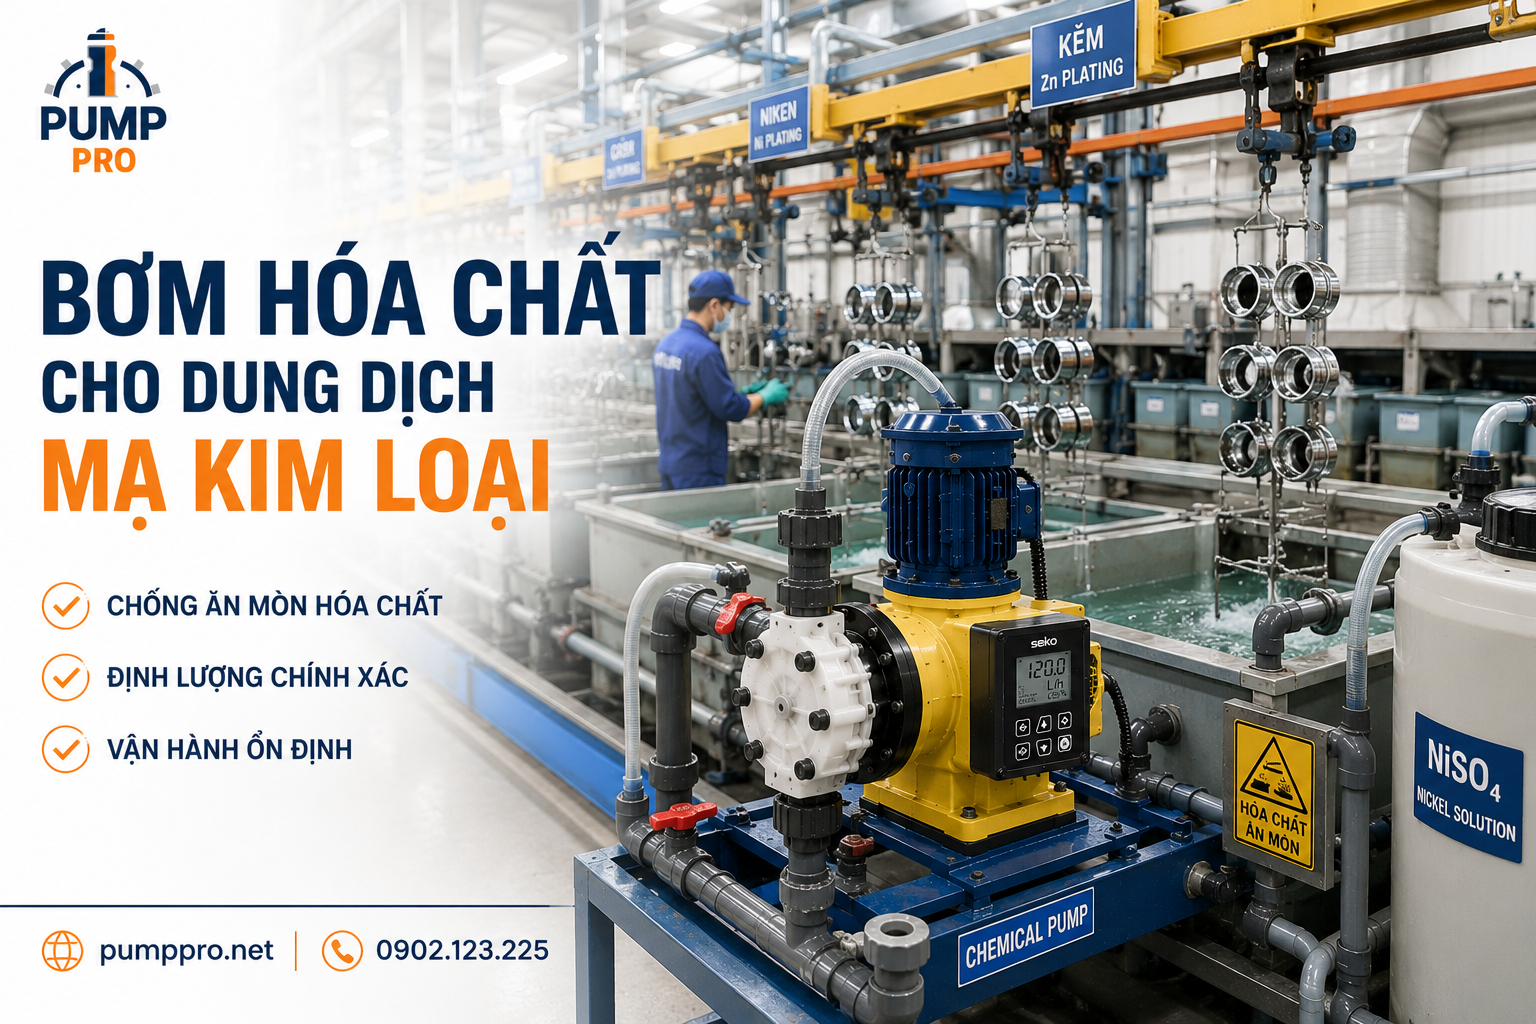
Mạ Đồng — CuSO₄ + H₂SO₄
Bể mạ đồng điện phân chứa CuSO₄ 150–250 g/L + H₂SO₄ 50–80 g/L ở nhiệt độ 20–30°C.
Vì sao không dùng bơm thường? Bơm gang hoặc inox tiếp xúc dung dịch mạ đồng → phát ion Fe²⁺ và Ni²⁺ vào bể. Các ion tạp chất này làm kết tinh đồng không đồng đều, tạo nốt sần và lỗ kim trên bề mặt. Sản phẩm mạ đồng bị hỏng hàng loạt.
Giải pháp bắt buộc: World Chemical FPPD-PVDF Magdrive — toàn bộ chi tiết ướt là PVDF, không có kim loại nào tiếp xúc dung dịch mạ.
Mạ Niken — NiSO₄ + NiCl₂ + H₃BO₃
Bể Watts nickel: NiSO₄ 300 g/L + NiCl₂ 60 g/L + H₃BO₃ 45 g/L, pH 3,5–4,5, nhiệt độ 50–60°C.
Nhiệt độ 50–60°C liên tục với pH acid là điều kiện tấn công seal cơ học nhanh. Seal mòn sau 8–18 tháng, NiSO₄ rò ra sàn, ô nhiễm Ni²⁺.
Giải pháp: World Chemical FPPD-PVDF Magdrive — không seal cơ học, vận hành 5–8 năm không cần thay seal.
Mạ Kẽm — ZnSO₄ hoặc ZnCl₂
Mạ kẽm acid (ZnSO₄ + H₂SO₄) hoặc mạ kẽm kiềm (ZnO + NaOH). Hai bể này yêu cầu vật liệu bơm hoàn toàn khác nhau:
- ZnSO₄ acid: Bơm PVDF (chịu acid)
- ZnO + NaOH đặc: Bơm PP (đủ cho NaOH <30%) hoặc PVDF
Mạ Crom — CrO₃ (Acid Chromic) — Nguy Hiểm Nhất
Bể mạ crom cứng: CrO₃ 150–250 g/L + H₂SO₄ 1,5–2,5 g/L, nhiệt độ 50–60°C.
CrO₃ là hóa chất nguy hiểm nhất trong ngành mạ điện:
- Cr⁶⁺ là chất gây ung thư nhóm 1 (WHO)
- Oxy hóa và phá hủy tất cả seal cao su (EPDM, NBR, FKM/Viton) trong vài tháng
- Ăn mòn hoàn toàn inox 304 và 316L
- Không được phép rò rỉ bất kỳ lượng vi mô nào ra ngoài bể mạ
Giải pháp bắt buộc và duy nhất: World Chemical FPPD-PVDF Magdrive — không có seal cơ học tiếp xúc CrO₃, zero leakage vật lý hoàn toàn.
👉 Xem Bơm World Chemical PVDF Magdrive tại Pump Pro
Nhóm 2 — Acid Tẩy Rỉ Trước Khi Mạ
Trước khi mạ, bề mặt kim loại phải được tẩy sạch lớp oxit và rỉ sét. Hai hóa chất phổ biến nhất:
HCl 10–20% Tẩy Rỉ Thép
HCl loãng hòa tan nhanh lớp oxit sắt (Fe₂O₃, Fe₃O₄) trên bề mặt thép trước khi mạ kẽm hoặc mạ niken.
Quy tắc vàng: Tuyệt đối không dùng bất kỳ loại inox nào bơm HCl. Ion Cl⁻ phá vỡ lớp passivation inox ngay lập tức, gây pitting sâu trong vài tuần. Bơm phải làm bằng PP (HCl <30%, <40°C) hoặc PVDF (HCl đặc hơn hoặc nhiệt độ cao hơn).
Bơm khuyến nghị: Panworld PP hoặc PVDF — giá tối ưu, phù hợp bể tẩy rỉ HCl thông thường.
👉 Xem Bơm Panworld PP/PVDF tại Pump Pro
H₂SO₄ <50% Tẩy Rỉ Và Hoạt Hóa
H₂SO₄ loãng tẩy rỉ và hoạt hóa bề mặt đồng trước khi mạ niken. Cũng dùng trong bể mạ đồng acid.
Bơm khuyến nghị: PP (H₂SO₄ <50%, <40°C) hoặc PVDF (H₂SO₄ đặc hơn). Không dùng inox 304 — H₂SO₄ loãng ở nhiệt độ cao tấn công 304.
Nhóm 3 — Hóa Chất Rửa Và Khử Dầu Mỡ
Trước khi tẩy rỉ, bề mặt kim loại cần được làm sạch dầu mỡ. Hai phương pháp phổ biến:
Khử dầu kiềm: NaOH 20–50 g/L + Na₃PO₄ hoặc Na₂CO₃, nhiệt độ 60–80°C. Bơm: PP hoặc PVDF.
Khử dầu dung môi: Trichloroethylene, perchloroethylene hoặc dung môi hữu cơ — Zone ATEX bắt buộc → Bơm AODD Yamada khí nén.
👉 Xem Bơm AODD Yamada ATEX tại Pump Pro
Bảng Tra Toàn Diện — Hóa Chất Mạ Điện × Bơm Phù Hợp
| Hóa Chất | Ứng Dụng | Nhiệt Độ | Vật Liệu Bơm | Model Pump Pro |
|---|---|---|---|---|
| CuSO₄ + H₂SO₄ | Bể mạ đồng acid | 20–30°C | PVDF Magdrive | World Chemical FPPD |
| NiSO₄ + NiCl₂ | Bể mạ niken | 50–60°C | PVDF Magdrive | World Chemical FPPD |
| ZnSO₄ + H₂SO₄ | Bể mạ kẽm acid | 25–40°C | PVDF | Panworld PVDF |
| ZnO + NaOH | Bể mạ kẽm kiềm | 25–40°C | PP hoặc PVDF | Panworld PP/PVDF |
| CrO₃ | Bể mạ crom cứng | 50–60°C | PVDF Magdrive BẮT BUỘC | World Chemical FPPD |
| HCl 10–20% | Tẩy rỉ thép | 25–40°C | PP hoặc PVDF | Panworld PP/PVDF |
| H₂SO₄ <50% | Tẩy rỉ, mạ đồng | 25–50°C | PP hoặc PVDF | Panworld PP/PVDF |
| HNO₃ <30% | Tẩy bóng đồng | 25°C | PVDF | Panworld PVDF |
| NaOH 20–50 g/L | Khử dầu kiềm | 60–80°C | PP hoặc PVDF | Panworld PP |
| Dung môi hữu cơ | Khử dầu dung môi | 25°C | Inox ATEX | Yamada ATEX |
| NaOH 30% kết tủa | XLNT kim loại nặng | 25°C | PVDF (không kim loại) | World Chemical FPP-PVDF |
| NaOCl khử trùng | XLNT mạ điện | 25°C | PVDF | SEKO DMS PVDF |
3 Case Study Thực Tế Tại Xưởng Mạ Việt Nam
Case 1 — Xưởng Mạ Crom KCN Sóng Thần 1, Bình Dương
Vấn đề: Bơm ly tâm gang tuần hoàn dung dịch CrO₃ 200 g/L. Sau 8 tháng, seal cơ học hỏng. CrO₃ rò ra sàn, công nhân bị bỏng hóa chất, nước thải vượt ngưỡng Cr⁶⁺. Chi phí sự cố + phạt môi trường: hơn 300 triệu đồng.
Giải pháp: Thay bằng World Chemical FPPD-PVDF Magdrive. Vận hành 3 năm không sự cố, không rò rỉ Cr⁶⁺.
Case 2 — Xưởng Mạ Đồng PCB KCN An Phước, Đồng Nai
Vấn đề: Bơm inox 316L tuần hoàn dung dịch CuSO₄ + H₂SO₄ bể mạ đồng PCB. Sau 3 tháng, ion Fe²⁺ từ pitting inox phát vào bể. Màng đồng PCB có lỗ kim và nốt sần, tỷ lệ lỗi tăng từ 2% lên 18%. Thiệt hại sản phẩm: hàng trăm triệu đồng.
Giải pháp: Thay toàn bộ bằng World Chemical FPPD-PVDF Magdrive. Tỷ lệ lỗi giảm về 1,5% sau 1 tháng.
Case 3 — Xưởng Mạ Kẽm KCN Giang Điền, Đồng Nai
Vấn đề: Bơm PP bơm HCl 18% tẩy rỉ thép, nhiệt độ phòng. Nhà cung cấp HCl đổi sang HCl 30% không thông báo. Sau 4 tháng bơm PP nứt nhỏ, HCl rò chậm vào sàn bê tông, ăn mòn cốt thép sàn. Phát hiện muộn — chi phí sửa sàn 45 triệu.
Giải pháp: Đổi bơm PP sang Panworld PVDF — tương thích HCl đến nồng độ đặc hơn, có biên an toàn lớn hơn. Chi phí nâng cấp: 4,5 triệu/bơm.
XLNT Mạ Điện — Kim Loại Nặng Phải Được Kết Tủa Trước Khi Xả
Nước thải xưởng mạ điện chứa kim loại nặng (Cu²⁺, Ni²⁺, Zn²⁺, Cr³⁺) phải đạt QCVN 40:2025 trước khi xả. Quy trình xử lý bắt buộc:
Bước 1 — Khử Cr⁶⁺ Về Cr³⁺
Cr⁶⁺ từ bể mạ crom không thể kết tủa trực tiếp. Phải khử về Cr³⁺ bằng Na₂S₂O₅ (sodium metabisulfite) ở pH 2–3.
Bơm định lượng Na₂S₂O₅: SEKO DMS PVDF — Na₂S₂O₅ tấn công PP theo thời gian. PVDF bắt buộc.
Bước 2 — Kết Tủa Kim Loại Nặng Bằng NaOH
NaOH 30% nâng pH lên 8–10 → tất cả Ni²⁺, Cu²⁺, Zn²⁺, Cr³⁺ kết tủa thành hydroxide:
Cu²⁺ + 2OH⁻ → Cu(OH)₂↓ (pH 8–9)
Ni²⁺ + 2OH⁻ → Ni(OH)₂↓ (pH 8–9)
Cr³⁺ + 3OH⁻ → Cr(OH)₃↓ (pH 8–10)
Quan trọng: Bơm NaOH vào XLNT mạ điện không được dùng bơm có chi tiết kim loại tiếp xúc nước thải. Fe²⁺ từ bơm gang phát vào nước thải → tăng nồng độ kim loại nặng đầu ra, khó đạt QCVN 40:2025.
Bơm khuyến nghị: World Chemical FPP-PVDF hoặc SEKO TPR PVDF (tích hợp pH controller).
Bước 3 — Keo Tụ PAC Và Khử Trùng NaOCl
PAC keo tụ hydroxide kim loại → lắng → SEKO DMS PVDF châm NaOCl khử trùng đầu ra.
Xem chi tiết XLNT mạ điện: Bơm Hóa Chất Ngành Xử Lý Nước Thải
📝 Nhận Báo Giá & Tư Vấn Kỹ Thuật Miễn Phí
Để lại thông tin, kỹ sư Pump Pro gọi lại trong 30 phút. Anh chị đang cần chọn bơm Hóa Chất Cho Ngành Mạ Điện cho hệ thống nhà máy? Chỉ cần mô tả nhu cầu — phần tính toán để chúng tôi lo.
- Tính giúp lưu lượng – cột áp theo hệ thống thực tế của nhà máy
- Đề xuất 2–3 model kèm so sánh chi phí đầu tư và chi phí vận hành
- Báo giá có hiệu lực kèm thời gian giao hàng cụ thể
- Khảo sát tận nơi miễn phí với dự án tại miền Bắc
Hotline / Zalo: 0902.123.225 – Phản hồi trong 30 phút
Thông tin của anh chị chỉ dùng để tư vấn và báo giá, không chia sẻ cho bên thứ ba.
So Sánh World Chemical PVDF Magdrive vs Panworld PVDF Thường
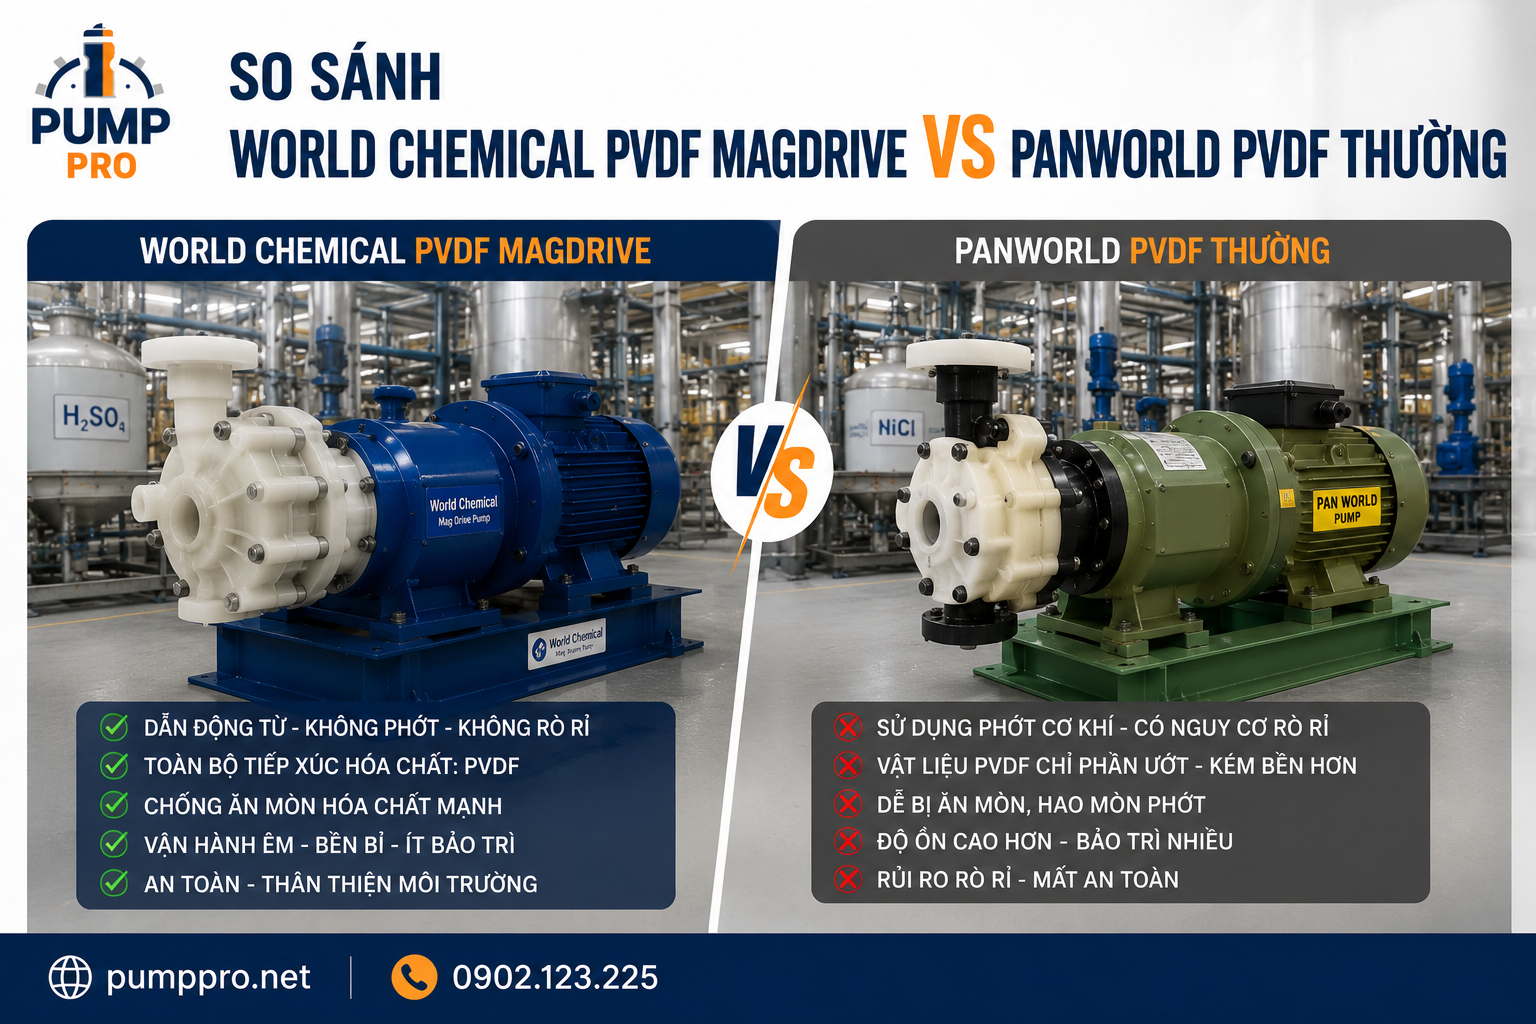
Câu hỏi phổ biến nhất từ chủ xưởng mạ: “Panworld PVDF rẻ hơn nhiều — có dùng được không?”
| Tiêu Chí | World Chemical FPPD Magdrive | Panworld FPP-PVDF Thường |
|---|---|---|
| Kiểu bơm | Từ tính — không seal cơ học | Ly tâm — có seal cơ học |
| Leakage | Zero leakage vật lý | Có thể rò khi seal mòn (2–4 năm) |
| CrO₃ | ✅ Bắt buộc — Cr⁶⁺ không được rò | ❌ Không phù hợp |
| H₂O₂ >30% | ✅ An toàn | ❌ Nguy hiểm cháy nổ |
| CuSO₄, NiSO₄ | ✅ Không phát Fe²⁺ | ⚠️ Seal mòn → Fe²⁺ vào bể |
| HCl, H₂SO₄ loãng | ✅ Hoàn toàn | ✅ Phù hợp |
| Tuổi thọ | 5–8 năm (không thay seal) | 2–4 năm (thay seal định kỳ) |
| Giá | Cao hơn 40–60% | Thấp hơn |
Kết luận thực chiến:
- Bể mạ crom CrO₃: World Chemical FPPD Magdrive — bắt buộc tuyệt đối
- Bể mạ đồng, niken: World Chemical FPPD Magdrive — nếu chất lượng mạ là ưu tiên hàng đầu
- Bể tẩy rỉ HCl, H₂SO₄: Panworld PVDF — đủ dùng, tiết kiệm chi phí
- XLNT mạ điện: World Chemical FPP-PVDF thường hoặc SEKO PVDF — không cần Magdrive
ĐỊA CHỈ MUA Bơm Hóa Chất Ngành Mạ Điện
Nhận Tư Vấn Kỹ Thuật & Báo Giá Miễn Phí. Chuyên gia bơm công nghiệp Pump Pro sẵn sàng hỗ trợ bạn
📞 Hotline / Zalo: 0902.123.225
🌐 Website: https://pumppro.net/
📩 Fanpage: https://www.facebook.com/pumpprochinhhang
👉 Tư vấn “CHỌN ĐÚNG BƠM – TIẾT KIỆM HÀNG TRIỆU ĐỒNG” tại đây:
▶️ YouTube: https://www.youtube.com/@PUMPPROSICO
Bài Viết Liên Quan
Bài trụ và cluster:
- Hướng Dẫn Toàn Diện Bơm Hóa Chất Công Nghiệp Cho Nhà Máy & KCN
- Bơm Hóa Chất Ngành Xử Lý Nước Thải — Kim Loại Nặng & QCVN 40:2025
Kỹ thuật liên quan:
- Hướng Dẫn Chọn Vật Liệu Bơm Hóa Chất — PP, PVDF, Inox 316L
- Bơm PVDF Là Gì? Khi Nào Bắt Buộc Phải Dùng?
- Seal Bơm Hóa Chất Hay Hỏng — 5 Nguyên Nhân Và Cách Khắc Phục
Hỏi Đáp Chuyên Gia (FAQ) – Bơm Hóa Chất Ngành Mạ Điện
Xưởng mạ crom cứng CrO₃ 200 g/L ở 55°C nên dùng bơm gì an toàn?
Trả lời nhanh: Đối với dung dịch CrO₃ 200 g/L ở 55°C, nên ưu tiên bơm từ dẫn động nam châm (Magdrive) bằng PVDF để giảm tối đa nguy cơ rò rỉ hóa chất. CrO₃ là hóa chất có tính oxy hóa mạnh và độc hại. Trong quá trình vận hành liên tục, các bơm sử dụng seal cơ khí có thể phát sinh nguy cơ rò rỉ khi seal bị mài mòn theo thời gian. Bơm World Chemical FPPD PVDF Magdrive có các ưu điểm:- Không sử dụng seal cơ khí.
- Toàn bộ phần tiếp xúc hóa chất bằng PVDF.
- Phù hợp cho các hóa chất ăn mòn mạnh và yêu cầu hạn chế rò rỉ.
Bơm tuần hoàn bể NiSO₄ mạ niken nên chọn Panworld PVDF hay World Chemical Magdrive?
Trả lời nhanh: Nếu là hệ thống mạ niken thông thường, Panworld PVDF là lựa chọn kinh tế. Nếu yêu cầu độ sạch cao hoặc hạn chế tối đa nguy cơ rò rỉ, nên cân nhắc World Chemical PVDF Magdrive. Hai giải pháp phù hợp với các nhu cầu khác nhau:- Panworld PVDF thích hợp cho đa số hệ thống mạ niken thông thường, chi phí đầu tư hợp lý.
- World Chemical FPPD PVDF Magdrive phù hợp với dây chuyền yêu cầu độ ổn định cao, môi trường FDI hoặc ứng dụng cần hạn chế tối đa nguy cơ rò rỉ hóa chất.
- Chất lượng bề mặt sản phẩm yêu cầu.
- Điều kiện vận hành liên tục.
- Yêu cầu của khách hàng hoặc tiêu chuẩn dự án.
Có thể dùng chung một bơm cho bể mạ acid và bể mạ kiềm không?
Trả lời nhanh: Không nên. Mỗi bể hóa chất nên sử dụng một bơm riêng để đảm bảo an toàn và ổn định vận hành. Trong dây chuyền mạ, bể acid và bể kiềm thường vận hành đồng thời. Việc dùng chung một bơm có thể gây ra:- Khó vệ sinh hoàn toàn khi chuyển đổi hóa chất.
- Nguy cơ lẫn hóa chất giữa hai hệ thống.
- Tăng thời gian dừng máy và chi phí bảo trì.
- Một bơm riêng cho hệ thống acid.
- Một bơm riêng cho hệ thống kiềm.
Câu Hỏi Thường Gặp
Bơm Hóa Chất Cho Ngành Mạ Điện phù hợp với nhà máy nào?
Phù hợp hay không phụ thuộc ba dữ kiện: lưu lượng cần, cột áp tại điểm dùng xa nhất và đặc tính chất lỏng. Cùng một dòng bơm có thể rất hợp với nhà máy này nhưng thừa hoặc thiếu với nhà máy khác. Gửi ba thông số đó cho Pump Pro (pumppro.net) để được tính chọn miễn phí.
Chọn máy bơm công nghiệp cần những thông số nào?
Cần ba dữ kiện: lưu lượng yêu cầu, cột áp tại điểm dùng xa nhất và đặc tính chất lỏng gồm hóa chất, nhiệt độ, hạt rắn. Cột áp phải cộng đủ chiều cao đẩy, tổn thất đường ống và áp dư tại thiết bị. Không chọn bơm theo công suất motor.
Bơm Hóa Chất Cho Ngành Mạ Điện giá bao nhiêu và báo giá thế nào?
Giá phụ thuộc cấu hình vật liệu, nguồn điện và kiểu lắp đặt, nên không có một con số chung. Pump Pro (pumppro.net) báo giá trong 2–3 giờ làm việc sau khi nhận đủ lưu lượng, cột áp và đặc tính chất lỏng. Hotline hoặc Zalo 0902.123.225.
Chi phí thật của một máy bơm gồm những gì?
Gồm giá mua, điện năng suốt vòng đời, vật tư thay thế, nhân công bảo trì và thiệt hại do dừng máy. Với bơm chạy ba ca, tiền điện nhiều năm thường vượt xa giá mua. Đây là lý do nên tính tổng chi phí sở hữu thay vì chỉ so giá chào.
Mua bơm Hóa Chất Cho Ngành Mạ Điện tại Pump Pro có bảo hành và hỗ trợ kỹ thuật không?
Có. Pump Pro (pumppro.net) phân phối hàng chính hãng kèm bảo hành theo chính sách của hãng, khảo sát thực tế miễn phí với dự án tại miền Bắc và hỗ trợ kỹ thuật khi lắp đặt. Đội kỹ sư tư vấn chọn thông số trước khi chốt đơn để tránh mua sai.
ĐỊA CHỈ MUA HÀNG UY TÍN
Nhận Tư Vấn Kỹ Thuật & Báo Giá Miễn Phí. Chuyên gia bơm công nghiệp Pump Pro sẵn sàng hỗ trợ bạn
📞 Hotline / Zalo: 0902.123.225
🌐 Website: https://pumppro.net/
📩 Fanpage: https://www.facebook.com/pumpprochinhhang
👉 Tư vấn “CHỌN ĐÚNG BƠM – TIẾT KIỆM HÀNG TRIỆU ĐỒNG” tại đây:
👉 HỒ SƠ NĂNG LỰC PUMP PRO
https://heyzine.com/flip-book/700391a528.html
📍 Địa chỉ: Ngõ 175 Định Công, Phường Định Công, Hà Nội
⏱ Phản hồi trong 30 phút – Khảo sát thực tế miễn phí – Bảo hành chính hãng . Cập nhật: Tháng 6/2026 · Tác giả: N.Giang — Giám đốc Kinh doanh & Marketing, Pump Pro Hơn 10 năm kinh nghiệm tư vấn bơm hóa chất cho nhà máy điện tử, dược phẩm và hóa chất tại Việt Nam
⚡ Nhận Báo Giá Nhanh Trong 2–3 Giờ
Gửi thông số kỹ thuật hoặc nhắn Zalo trực tiếp — Pump Pro phản hồi báo giá trong 2–3 giờ làm việc. Khảo sát miễn phí, tư vấn đúng loại bơm, bảo hành chính hãng.
📞 Hotline / Zalo: 0902.123.225
🔧 Sản phẩm liên quan:
Chọn đúng bơm, tiết kiệm hàng triệu đồng. Phản hồi trong 30 phút, khảo sát thực tế miễn phí, bảo hành chính hãng.
Hotline / Zalo: 0902.123.225 · Website: pumppro.net · Fanpage: Pump Pro
Gửi thông số để được tư vấn bơm phù hợp